Rectificado estable para sostener medida, remoción y acabado
Para taller o producción, la meta es la misma: sostener medida y acabado con un ciclo estable. Una rueda más dura no necesariamente dura más en la operación correcta, y una rueda más fina no siempre produce mejor resultado. La especificación debe empatar con el proceso.
Soluciones CINASA para Rectificado
Mostrando 11 - 20 de 87
Pagina 2 de 9
| Categoría | Imagen | Producto | Descripción |
|---|---|---|---|
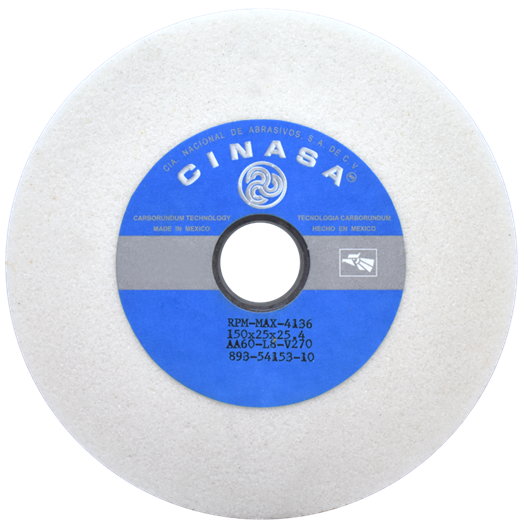 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 893 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta.
|
|
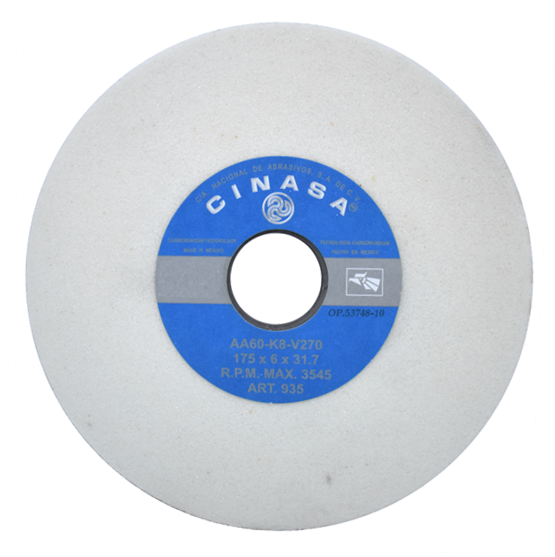 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 935 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta.
|
|
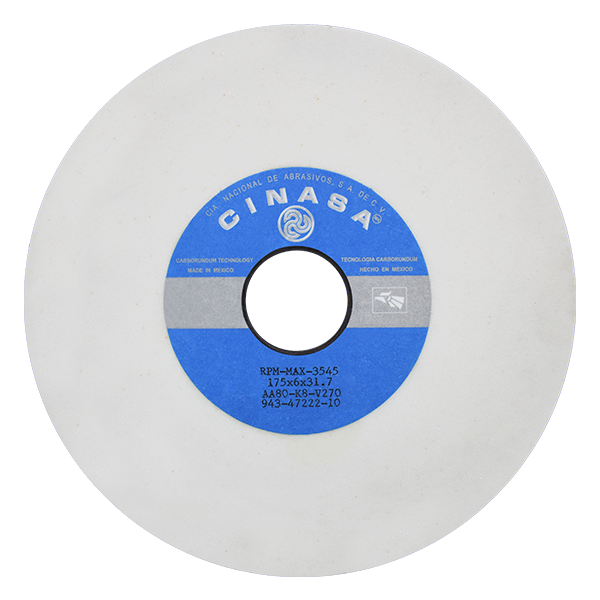 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 943 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta.
|
|
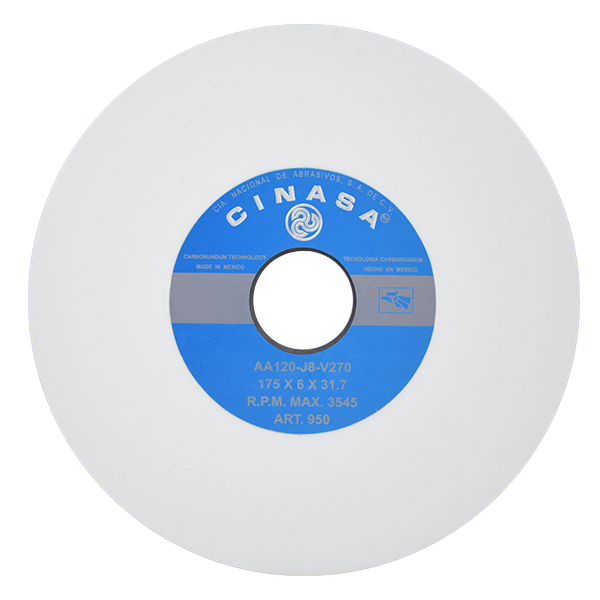 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 950 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta
|
|
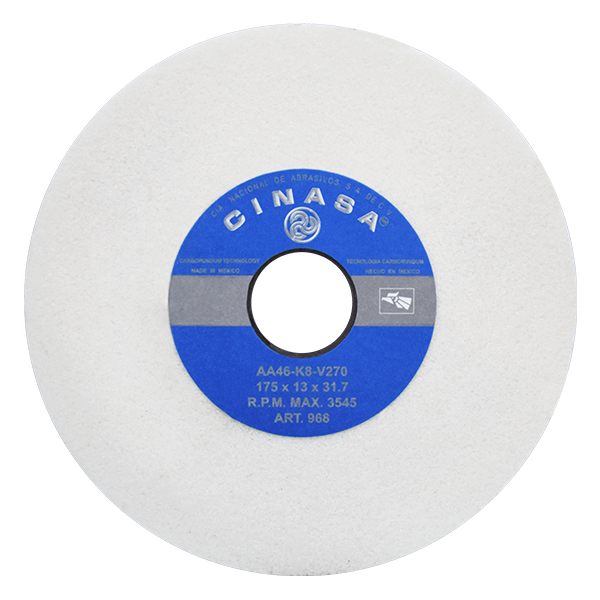 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 968 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta.
|
|
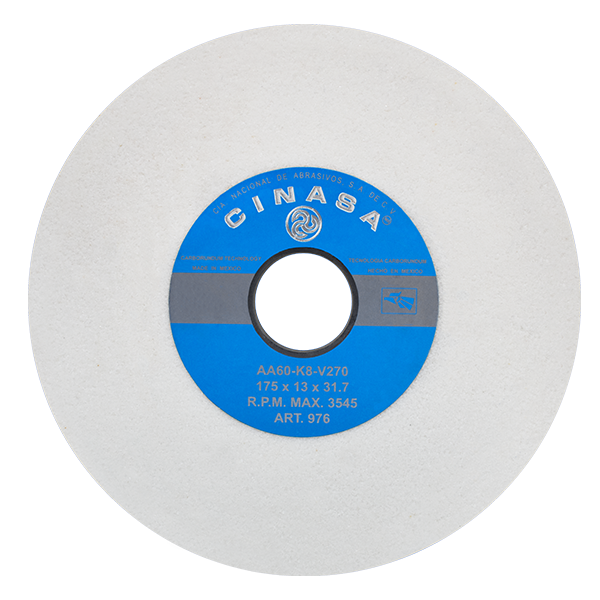 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 976 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta.
|
|
 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 984 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta
|
|
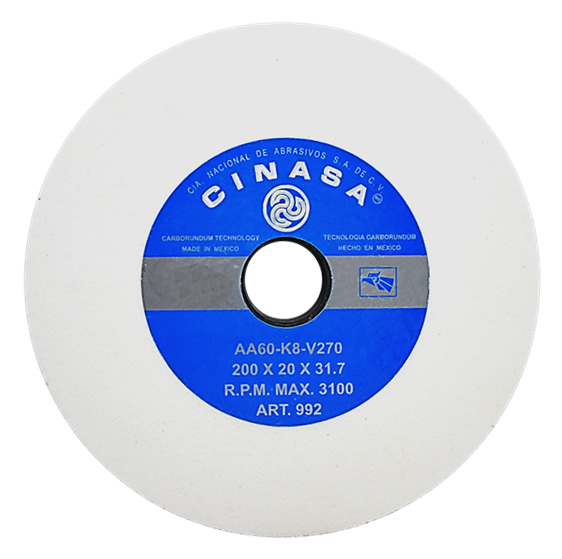 |
Rueda Abrasiva Vitrificada Blanca para Afilado de Herramientas de Acero Rápido, Artículo 992 |
Para afilado de herramientas y rectificado de superficies planas en aceros rápidos, aceros al carbón y grado herramienta.
|
|
 |
Rueda Abrasiva Vitrificada de Carburo de Silicio Negro, Artículo 4473
|
Limpieza manual de piezas de fundición.
|
|
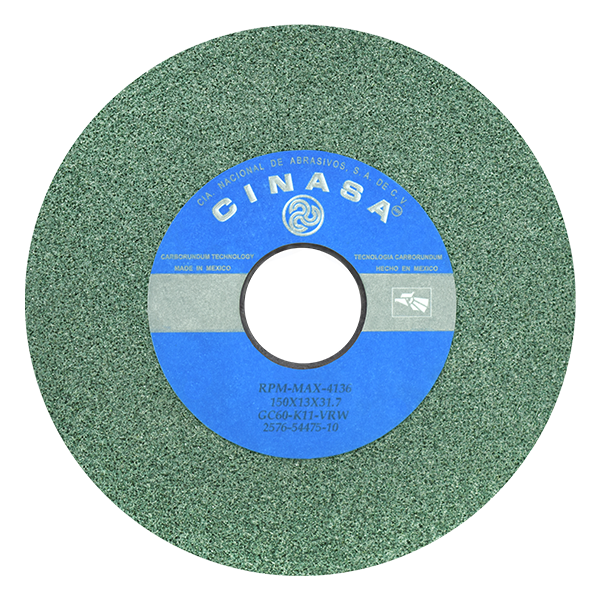 |
Rueda Abrasiva Vitrificada de Carburo de Silicio Verde, Artículo 2576 |
Industrial: Para afilado de herramientas de carburo de tungsteno como pastillas, coronas, etc
|
Rectificar es controlar la interacción entre rueda, pieza y máquina
Rectificado plano y cilíndrico
Rectificado automotriz
Rectificado sin centros e interior
62 AÑOS DE EXPERIENCIA
Por qué trabajar con CINASA
En aplicaciones abrasivas y refractarias, el costo real aparece en la operación completa: duración, velocidad, calidad del resultado, cambios, retrabajos y tiempo de paro. CINASA combina fabricación nacional, asesoría técnica especializada y un Sistema de Gestión de Calidad certificado ISO 9001:2015 para ayudar a seleccionar con criterio técnico y sostener el proceso con mayor consistencia.
Asesoría para definir especificación completa, no sólo tamaño y grano.
Capacidad para aplicaciones de rectificado industrial y automotriz.
Tecnología de fabricación y experiencia acumulada en abrasivos sólidos.
Apoyo para corregir problemas de quemado, carga, forma, vibración o baja remoción.
HABLA CON UN ESPECIALISTA TÉCNICO
Solicitar asesoría técnica o una cotización
Cuéntanos qué material o equipo trabajas, las condiciones de operación y qué quieres mejorar.